Transformation industrielle moderne vs traitement artisanal traditionnel
La transformation industrielle et artisanale du tabac diffère par la densité de contrôle et la fonction objectif. Cet article dissèque leurs différences réelles sur les axes d'efficacité, de cohérence et de complexité aromatique.
En novembre 2021, je suis resté près de deux heures sur la passerelle d'observation d'une usine d'égrenage et de reséchage près de Yuxi, dans le Yunnan. Les feuilles de tabac sur le tapis roulant passaient à un rythme régulier par la pesée, le nettoyage, l'égrenage et le reséchage. Sur le grand écran, l'objectif d'humidité affichait 11%–13% — une fenêtre de process parmi d'autres. Le chef d'équipe vérifiait l'humidité en ligne et la température de sortie toutes les dix minutes environ. Trois jours plus tard, j'aidais à décharger des perches dans un séchoir paysan dans un comté du Guizhou : mêmes feuilles de tabac, mais pas d'API, pas de cartes de contrôle statistique — seulement des mains qui pincent la nervure centrale, sentent la température du tas et regardent le temps. Les deux côtés « traitaient le tabac », mais leurs fonctions objectifs étaient complètement différentes — l'un devait transformer des dizaines de milliers de kilogrammes de feuilles en matière première industrielle interchangeable à un rythme fixe ; l'autre devait minimiser la moisissure, les feuilles vertes et les impuretés avec une main-d'œuvre et des conditions météorologiques limitées, transformant la récolte d'une saison en bottes de tabac vendables.
Cet article ne prend pas parti entre « l'avancée industrielle » et « l'artisanat a plus d'âme ». Je veux simplement clarifier les trois axes de l'efficacité, la cohérence et la complexité aromatique, expliquer exactement où la transformation industrielle moderne diffère du traitement artisanal traditionnel, et aborder les problèmes spécifiques que j'ai rencontrés à plusieurs reprises sur le terrain.
I. D'abord, clarifier : ce que « transformation » signifie de chaque côté
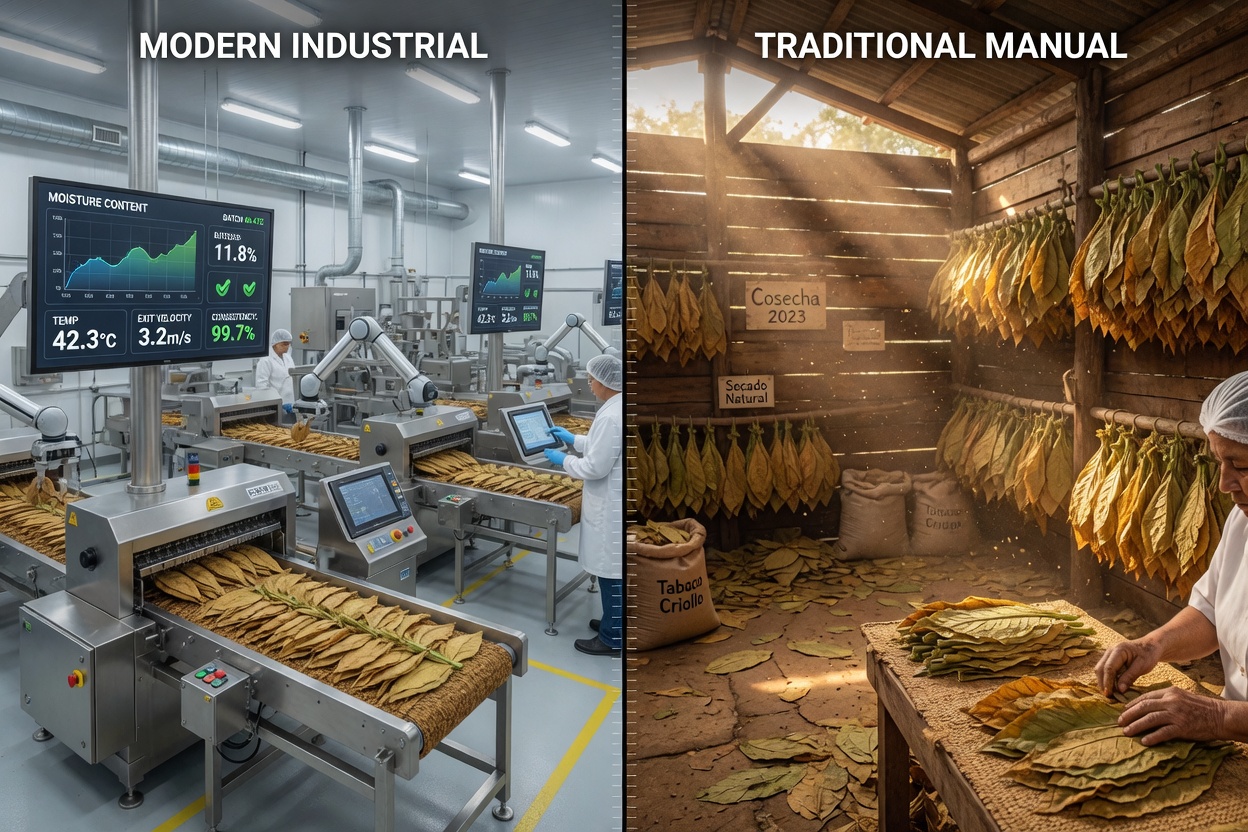
La discussion part souvent dans tous les sens quand les concepts ne sont pas alignés.
| Dimension | Transformation industrielle moderne (selon cet article) | Traitement artisanal traditionnel (selon cet article) |
|---|---|---|
| Scénarios typiques | Groupes de séchoirs intensifs, égrenage et reséchage, atelier de préparation, ligne de conditionnement et de fabrication, contrôle qualité en ligne | Séchoirs/aires de séchage paysans, tri et classement manuels, mise en bottes, vieillissement en entrepôt naturel, roulage artisanal en petite série (ex. cigares) |
| Moyens de contrôle | Courbes de température et d'humidité, API/SCADA, SOP, dosages précis d'arômes et de sauces, échantillonnage statistique | Expérience et ressenti, météo, rythme de retournement/suspension, inspection visuelle et olfactive du maître artisan |
| Objectif produit | Spécifications stables, lots interchangeables, coût et capacité contrôlables | Caractère du lot, expression de la position sur la tige, style petite série ; parfois au service de l'achat local |
| Échelle | Tonnes à dizaines de tonnes par jour de matière première et de produits semi-finis | Kilogrammes à quelques centaines de kilogrammes, plus courant |
Il faut aussi distinguer deux choses :
- « Industriel/artisanal » n'est pas synonyme de « variétés de tabac jaune/tabac brun. » Le tabac jaune peut être séché dans des séchoirs intensifs ou dans des fours rustiques ; le tabac brun peut fermenter en entrepôt industriellement ou être entièrement retourné à la main.
- La transformation modifie le profil chimique et l'utilisabilité sensorielle, pas le permis sanitaire. Qu'elle soit industrielle ou artisanale, l'exposition au tabac comporte des risques sanitaires clairs — la discussion ci-dessous porte sur l'arôme, pas sur « lequel est meilleur pour la santé. »
II. Efficacité : comptabilité du temps et de la main-d'œuvre
1. Côté industriel : échanger du capital contre du rythme
Les séchoirs intensifs ont fait passer le séchage de « dépendre du temps » à « suivre une courbe. » Le cycle complet d'un lot de tabac jaune est généralement d'environ 5 à 8 jours (jaunissement—fixation de la couleur—séchage des côtes, selon l'état des feuilles et le type de séchoir). L'essentiel n'est pas « quelques jours de moins, » mais la parallélisation et la reproductibilité : un groupe de séchoirs peut faire fonctionner simultanément plus d'une dizaine de lots. Le personnel passe de « surveiller en permanence » à « inspecter et ajuster les courbes. »
Aux étapes d'égrenage/reséchage et de préparation, l'écart d'efficacité devient un ordre de grandeur :
- Égrenage et reséchage : une ligne continue traite des dizaines de tonnes de feuilles de tabac par jour (la capacité spécifique varie selon la configuration) ; le nettoyage, l'égrenage, le reséchage et le conditionnement sont des étapes séquentielles, avec des coûts d'arrêt extrêmement élevés.
- Préparation : le conditionnement, la coupe, le séchage, l'aromatisation et l'ensauçage suivent des fiches de recette ; la largeur de coupe, l'humidité de sortie et le pouvoir de remplissage ont des plages cibles. Après un poste, la production est du tabac haché prêt à être roulé, pas des feuilles en vrac dont il faut deviner l'utilisation.
- Conditionnement et fabrication : les machines à grande vitesse peuvent atteindre des milliers de cigarettes par minute (varie considérablement selon le modèle), avec un rejet en ligne pour le poids, le bouchon vide et l'aspect — l'essence de l'efficacité est de déplacer l'incertitude vers l'amont dans la fenêtre de process.
Au printemps 2022, j'ai suivi un poste de matin dans une usine de préparation en Chine du Sud. Le travail commençait à 7 h, l'humidité à la sortie du cylindre de conditionnement fluctuait près de la zone cible ; vers 9 h 30, l'humidité à la sortie du séchoir était supérieure d'environ 0,5 à 1 point de pourcentage à la cible (selon le chef d'équipe et la lecture de l'instrument). Toute la bande de tabac semblait « cassante, » et le contrôle qualité exigeait un échantillonnage plus strict. Ce n'était pas un problème majeur, mais il a perturbé le rythme du poste pendant près de 40 minutes : réglage des paramètres, isolement des segments suspects, contrôles sensoriels supplémentaires. L'efficacité industrielle est élevée, mais le coût de l'arrêt et de l'isolement l'est aussi — vous gagnez un rythme stable, et vous payez les coûts de maintenance du système et de réponse aux exceptions.
2. Côté artisanal : échanger des journées de travail contre de la flexibilité
Dans un séchoir paysan, de l'accrochage à la dépose, une perche de tabac prend généralement plusieurs semaines (la variation d'humidité météorologique est considérable). Avec une main-d'œuvre limitée, les tâches vraiment exigeantes en main-d'œuvre sont :
- La récolte, le tri et l'accrochage sur les perches ;
- L'ajustement des perches, la protection contre la pluie et l'étouffement en cours de route ;
- Le réhumectage, la sélection des feuilles et la mise en bottes après la dépose ;
- L'inspection et le retournement en entrepôt (en cas de vieillissement en tas).
En septembre 2019, j'ai aidé à trier des feuilles dans une ferme du sud du Guizhou. Quatre personnes, de 8 h à 16 h 30, avec une seule pause repas, n'ont traité qu'environ 70 kilogrammes de feuilles de qualité supérieure utilisables — le reste était vert, abîmé, malade ou « vendable mais pas à bon prix. » Est-ce inefficace ? En kilogrammes par jour-personne, certainement. Mais la logique de ce foyer n'était pas le rendement quotidien — c'était : sélectionner les bonnes feuilles limitées, ne pas mélanger l'effort d'une saison dans une qualité inférieure.
L'« efficacité » artisanale est souvent mal comprise. Ce n'est pas qu'elle ne peut pas être rapide — c'est que rapide signifie quelque chose de différent : face à un temps soudain, un foyer peut se lever à 3 h du matin pour décrocher les perches ; face à une commande spéciale, un petit atelier peut arrêter le travail régulier pour se concentrer sur une position de tige ou un niveau de fermentation. Une ligne industrielle qui fait ces « virages serrés » coûte très cher ; l'artisanat qui fait de « l'uniformité à grande échelle » est trop lent.
Mon avis :
En efficacité, l'industrie écrase l'artisanat en production standardisée par unité de temps et de main-d'œuvre — c'est une question d'ingénierie, pas d'esthétique. Mais si votre objectif est de « préserver les différences de position sur la tige et l'histoire d'un lot particulier, » la « lenteur » artisanale est une autre allocation des ressources — échanger du temps contre du discernement.
III. Cohérence : SOP contre ressenti — lequel est plus « juste » ?
1. L'industrie exige l'interchangeabilité
La formule de mélange des cigarettes a un prérequis impitoyable : le tabache de remplissage de grade B d'aujourd'hui doit pouvoir remplacer celui de la semaine dernière, sinon toute la chaîne d'approvisionnement vacille. La cohérence est décomposée en indicateurs mesurables :
- Fenêtre d'humidité ;
- Largeur de coupe et taux de brins entiers ;
- Pouvoir de remplissage et performances de combustion ;
- Précision pondérale des dosages d'arômes et de sauces ;
- Contrôle de l'aspect et des matières étrangères.
La cohérence ne signifie pas « toutes les feuilles ont le même goût sucré » — elle signifie que la fluctuation est enfermée dans une cage statistique. Les échantillons non conformes peuvent être renvoyés à l'étape précédente ou isolés ; les écarts de dosage dans le réservoir d'arômes déclenchent des alarmes. La subjectivité humaine existe encore — panels de dégustation, comparaison d'échantillons types — mais elle est intégrée dans le système, pas laissée à l'état de la gorge de quelqu'un ce jour-là.
2. L'artisanat exige que « ce lot soit acceptable »
Le traitement traditionnel ne signifie pas l'absence de normes. L'achat régional a des règles de classement, les ateliers de cigares ont des échantillons internes de référence, et les artisans expérimentés peuvent juger en une demi-minute si la nervure centrale est « prête à être mise en bottes. » Cependant, ces règles sont souvent :
- Relatives : aujourd'hui est plus sec qu'hier ; ce lot est plus hétérogène que celui du village voisin ;
- Contextuelles : trois jours de pluie continue changent toute la stratégie du séchoir ;
- Personnelles : quand le même maître a le nez bouché par un rhume, son jugement des odeurs anormales s'émousse.
En juillet 2020, un petit atelier du Guizhou coordonnait le tassement d'un lot de tabac brun foncé. La température au cœur du tas semblait nettement chaude au toucher (le maître estimait autour de plus de 40 °C en sensation subjective, sans relevé de laboratoire). Ils ont démonté le tas pendant la nuit pour le refroidir. Selon la logique industrielle, c'était une perte de contrôle du processus ; selon la logique artisanale, c'était « l'expérience qui freine à temps. » Résultat : ce lot avait une irritabilité plus rude que prévu, mais l'arôme avait une note noisette-terreuse remarquablement distinctive — la cohérence a perdu, le caractère a gagné. Un acheteur recherchant une offre stable rejetterait le lot ; un acheteur recherchant du caractère en petite série pourrait payer plus cher.
3. Le vrai coût derrière la cohérence
Le coût de la cohérence industrielle est la pression d'homogénéisation : les différences de position sur la tige, de champ, de météo sont « aplaties » par le mélange à l'égrenage, l'équilibrage des formules et l'aromatisation jusqu'à une bande acceptable. Le coût de la cohérence artisanale est l'imprémissibilité : il est difficile de dire si le lot suivant pourra être reproduit ; plus le canal de distribution est long, plus le risque de réclamation est élevé.
Mon avis :
La « cohérence » n'est pas une vertu morale, et le « caractère » n'est pas naturellement supérieur. Pour les produits du tabac standardisés de grande consommation, la cohérence industrielle est une capacité de base ; pour l'appréciation de niche et la circulation de spécialités régionales, la variation artisanale est parfois l'argument de vente lui-même. Confondre les deux avec « qui fait plus d'efforts » rend la discussion inutile.
IV. Complexité aromatique : « stabilité construite » ou « variété résiduelle » ?
Par « complexité, » j'entends ici la stratification sensorielle et la variation — pas le nombre de substances nocives, ni le cliché selon lequel « plus complexe est plus haut de gamme. »
1. Comment la voie industrielle traite l'arôme
L'industrialisation n'élimine pas l'arôme ; elle réécrit la façon dont l'arôme est généré et géré :
- Côté matière première : achat par région et qualité, criblage chimique et sensoriel, construction d'une carte des mélanges ;
- Côté transformation : le séchage et le reséchage fixent le profil chimique de base (par exemple, la voie du tabac jaune préserve mieux le sucre ; la voie du tabac brun tend à un sucre plus bas et à des caractéristiques azote-alcaloïdes différentes — c'est de la chimie de procédé, pas du mysticisme) ;
- Côté préparation : l'ensauçage améliore le goût et la rétention d'humidité, l'aromatisation (essences) complète le positionnement stylistique ;
- Côté produit : la formule repousse les fluctuations dans la zone de reconnaissance de la marque — pour que les consommateurs trouvent encore « le même goût » trois ans plus tard.
La complexité peut être très élevée — par exemple, le mélange de tabac jaune, de burley et d'oriental dans un assemblage de type blended est en soi une ingénierie aromatique structurée. Mais c'est une complexité concevable : la stratification sert le positionnement, pas « l'humeur de ce lot aujourd'hui. »
En 2018, j'ai participé à une comparaison contrôlée en salle de dégustation (formation interne, pas un article formel) : en utilisant le même tabac haché de formule d'une marque, nous avons délibérément retiré une partie d'un certain grade de remplissage, en le remplaçant par environ 5 %–8 % d'un grade alternatif. La plupart des gens disaient « c'est pareil » à la première bouffée ; ce n'est qu'au milieu que certains ont trouvé la fumée plus « vide » ou légèrement plus dure. Cela montre que la stabilité aromatique industrielle repose fortement sur une conception redondante — pas sur une dépendance à un seul point sur une feuille de tabac légendaire.
2. D'où vient la complexité artisanale
Le traitement artisanal traditionnel conserve souvent plus d'informations non nivelées :
- Position sur la tige : les feuilles du bas, du milieu et du sommet diffèrent intrinsèquement en maturité et en chimie ;
- Champ et microclimat : exposition de la pente, fertilisation, date de récolte ;
- Détails du séchage : angles morts de ventilation du séchoir, intensité d'exposition au soleil, uniformité du retournement ;
- Durée de vieillissement : changements lents sur des mois à années de stockage en entrepôt naturel.
Ces couches d'information s'accumulent, donnant souvent « ce lot a des notes de noix et de cuir, mais le suivant est orienté vers l'herbe verte. » Une complexité élevée vient souvent du fait que les variables n'ont pas été enfermées dans une cage, pas parce que l'artisanat a des pouvoirs magiques.
Les cigares roulés à la main poussent cette logique à l'extrême : la tripe, la sous-cape et la cape ont des rôles distincts ; l'artisan contrôle la fermeté et le canal de combustion avec ses mains. En 2019, j'ai visité une petite fabrique en République dominicaine (déjà semi-industrialisée, mais les postes de roulage restaient très dépendants de la main) : avec le même mélange, différents rouleurs à différents jours produisaient une résistance au tirage sensiblement différente — la fermeté était visible. Les cigarettes industrielles utilisent des machines pour comprimer la circonférence et la résistance au tirage dans une bande étroite ; l'artisanat écrit l'« état humain » dans le produit.
3. L'illusion de la complexité
Deux illusions courantes :
- « Industriel = pas de goût, que des arômes artificiels. » Inexact. La majeure partie du travail industriel est le criblage des matières premières et l'équilibrage des mélanges ; l'aromatisation est un outil, pas toute l'histoire.
- « Artisanal = plus pur, plus complexe, meilleur. » Inexact aussi. L'artisanat peut être à la fois grossier et désordonné — il varie simplement beaucoup ; la « complexité » n'est parfois que des défauts qui n'ont pas été éliminés.
Mon avis :
L'industrie excelle dans la structure aromatique prévisible ; l'artisanat excelle dans l'expressivité imprévisible du lot. Si vous voulez le même ancrage sensoriel pour vos trajets quotidiens, la logique industrielle est la mieux adaptée. Si vous valorisez l'expérience différenciée d'une année, d'un entrepôt ou d'un état d'esprit d'artisan particulier, la logique artisanale est mieux adaptée. Traiter la « complexité » comme un badge moral surévalue les deux côtés.
V. Deux types d'échecs que j'ai vécus (plus utiles que des slogans)
1. Échec industriel : les 0,8 % hors de la fenêtre
Revenons à ce poste de matin de 2022 dans l'usine de préparation. Après avoir maîtrisé l'écart d'humidité à la sortie du séchoir, le poste était « tranquille » pour le moment. Le vrai problème est apparu le lendemain : l'humidité de l'entrepôt était élevée, le segment isolé a réabsorbé de l'humidité, et des contrôles ponctuels ont révélé un agglomérat localisé. La gestion était très industrielle — isoler, retraiter ou déclasser, rédiger un rapport d'écart. Les pertes peuvent se compter en argent ou en réputation, mais la voie est claire.
La caractéristique de l'échec industriel : paramètre hors limites → réponse systématique → coût visible. C'est rarement romantique, mais c'est vérifiable.
2. Échec artisanal : une tempête et une chance
En août 2020, le sud du Guizhou a connu des pluies continues. Le foyer que j'avais aidé avait deux séchoirs : l'un avec une ventilation acceptable, l'autre adossé à une colline. Au troisième jour, le séchoir adossé à la colline présentait une odeur de moisi notable, avec certaines surfaces de feuilles devenues collantes. Le jour, ils décrochaient et réaccrochaient les perches ; la nuit, ils élevaient soigneusement la température avec des braseros (les méthodes spécifiques varient selon les foyers — pas de détails reproductibles ici). Néanmoins, certaines feuilles ont noirci et les odeurs anormales ont augmenté. Finalement, ce lot n'a pu passer que par des canaux à bas prix.
La caractéristique de l'échec artisanal : variables environnementales > volonté humaine. L'expérience peut sauver des vies, mais ne peut pas sauver toutes les feuilles. Sans instruments en ligne, on ne peut même pas identifier à quelle heure la perte a commencé.
Ces deux types d'accidents m'ont fait perdre l'intérêt pour « lequel est plus fiable. » La fiabilité signifie se demander : Pouvez-vous chiffrer l'échec, et votre client accepte-t-il la fluctuation ?
VI. Un tableau récapitulatif, fixant les trois axes
| Axe de comparaison | Transformation industrielle moderne | Traitement artisanal traditionnel |
|---|---|---|
| Efficacité | Rythme élevé, parallélisable, traitement à l'échelle de la tonne ; coût d'anomalie élevé | Faible rendement par jour-personne ; flexibilité de changement et de personnalisation |
| Cohérence | Fenêtre d'indicateurs + SOP + CQ en ligne/hors ligne ; lots interchangeables | Guidé par l'expérience et la météo ; fort caractère du lot, difficile à promettre |
| Complexité aromatique | Conçue, couvrée, marquable ; facilement comprise comme « stable » | Nombreuses variables, beaucoup d'expressivité ; facilement idéalisée, aussi réellement plus rugueuse |
| Mode d'échec typique | Paramètre hors limites, anomalie d'équipement, isolement et déclassement | Moisissure, renfermé, herbe verte, mélange de grades, irreproductibilité |
| Demande mieux adaptée | Approvisionnement à grande échelle, stabilité de marque, contrôle des coûts | Caractère petite série, histoire régionale, expression de la position sur la tige |
VII. Jugement personnel : ne pas prendre parti, demander « qu'achetez-vous ? »
En écrivant jusqu'ici, ma position peut se résumer en quatre phrases simples :
- Sur l'efficacité, l'industrie est une victoire de l'ingénierie. Le nier, c'est n'être jamais allé dans un véritable atelier.
- Sur la cohérence, l'industrie vend l'interchangeabilité, l'artisanat vend ce lot spécifique. Leur logique de prix diffère ; comparer « qui fait plus d'efforts » n'a pas de sens.
- Sur l'arôme, la complexité industrielle est une structure conçue ; la complexité artisanale est souvent une variation non éliminée. Une structure peut être très raffinée, et la variation peut n'être que des défauts.
- Sur la santé, aucun des deux côtés n'a d'immunité. Les discussions sur la transformation ne devraient pas être détournées en « plus naturel, donc plus sûr. »
Si vous êtes un lecteur ordinaire, retenez un cadre pratique :
- Quand vous avez besoin d'expériences ou de spécifications de matières premières stables, comparables, approvisionnables en masse → comprenez la logique industrielle ;
- Quand vous vous souciez du millésime, du lot, de l'artisan et de la position sur la tige → comprenez la logique artisanale ;
- Quand vous entendez « l'artisanal est forcément plus savoureux/plus sûr » ou « l'industriel n'a décidément pas d'âme » → traitez cela comme du marketing, pas une conclusion technique.
Quand je regarde le tabac ou les produits maintenant, ma première réaction n'est plus « est-ce artisanal ? » mais : Qui absorbe sa fluctuation ? Où le coût de l'absorption est-il payé ? La structure aromatique est-elle conçue ou fortuitement préservée ? Après ces trois questions, l'opposition entre industrie et artisanat se réduit considérablement, laissant le choix, pas l'allégeance.
VIII. Conclusion
La différence entre la transformation industrielle moderne et le traitement artisanal traditionnel se résume en fin de compte à la densité de contrôle et à la fonction objectif : l'une utilise des instruments, des formules et un rythme pour rétrécir le monde en échange de stabilité et de capacité ; l'autre utilise l'expérience et le temps pour garder le monde large en échange de flexibilité et d'expressivité du lot. Sur les trois axes de l'efficacité, de la cohérence et de la complexité aromatique, il n'y a pas de victoire unilatérale — seulement l'adéquation à différents contextes.
Comprendre cela, c'est voir pourquoi les matières premières et les produits portent des visages différents, pas pour enduire un produit du tabac d'une couche de nostalgie. Les risques sanitaires de l'exposition au tabac ne sont pas réduits par l'« artisanat » et ne disparaissent pas avec l'« industrie. » Voir clairement la logique de transformation est déjà bien plus utile que de prendre parti.
Transformation industrielle moderne
Utilise des instruments, des formules et un rythme pour rétrécir le monde en échange de stabilité et de capacité
Traitement artisanal traditionnel
Utilise l'expérience et le temps pour garder le monde large en échange de flexibilité et de caractère du lot